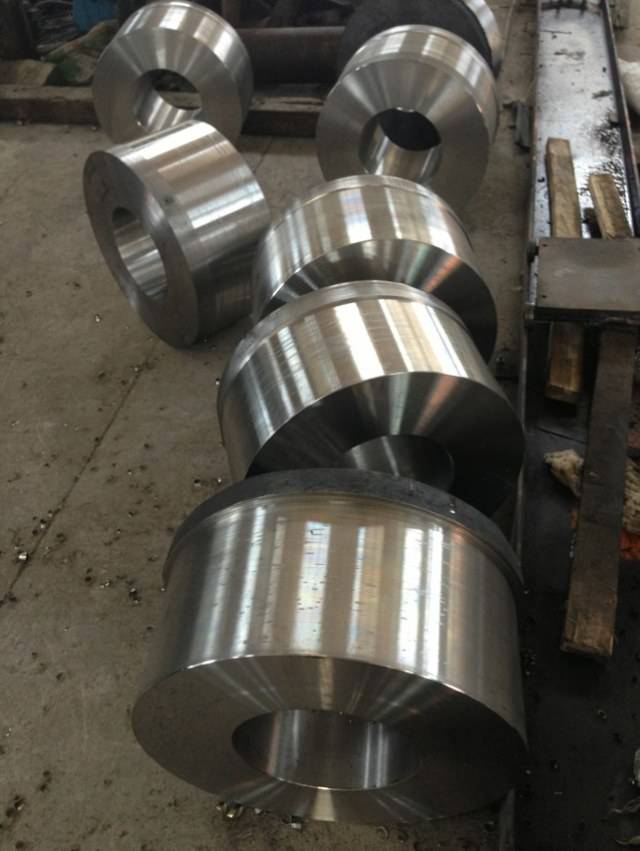
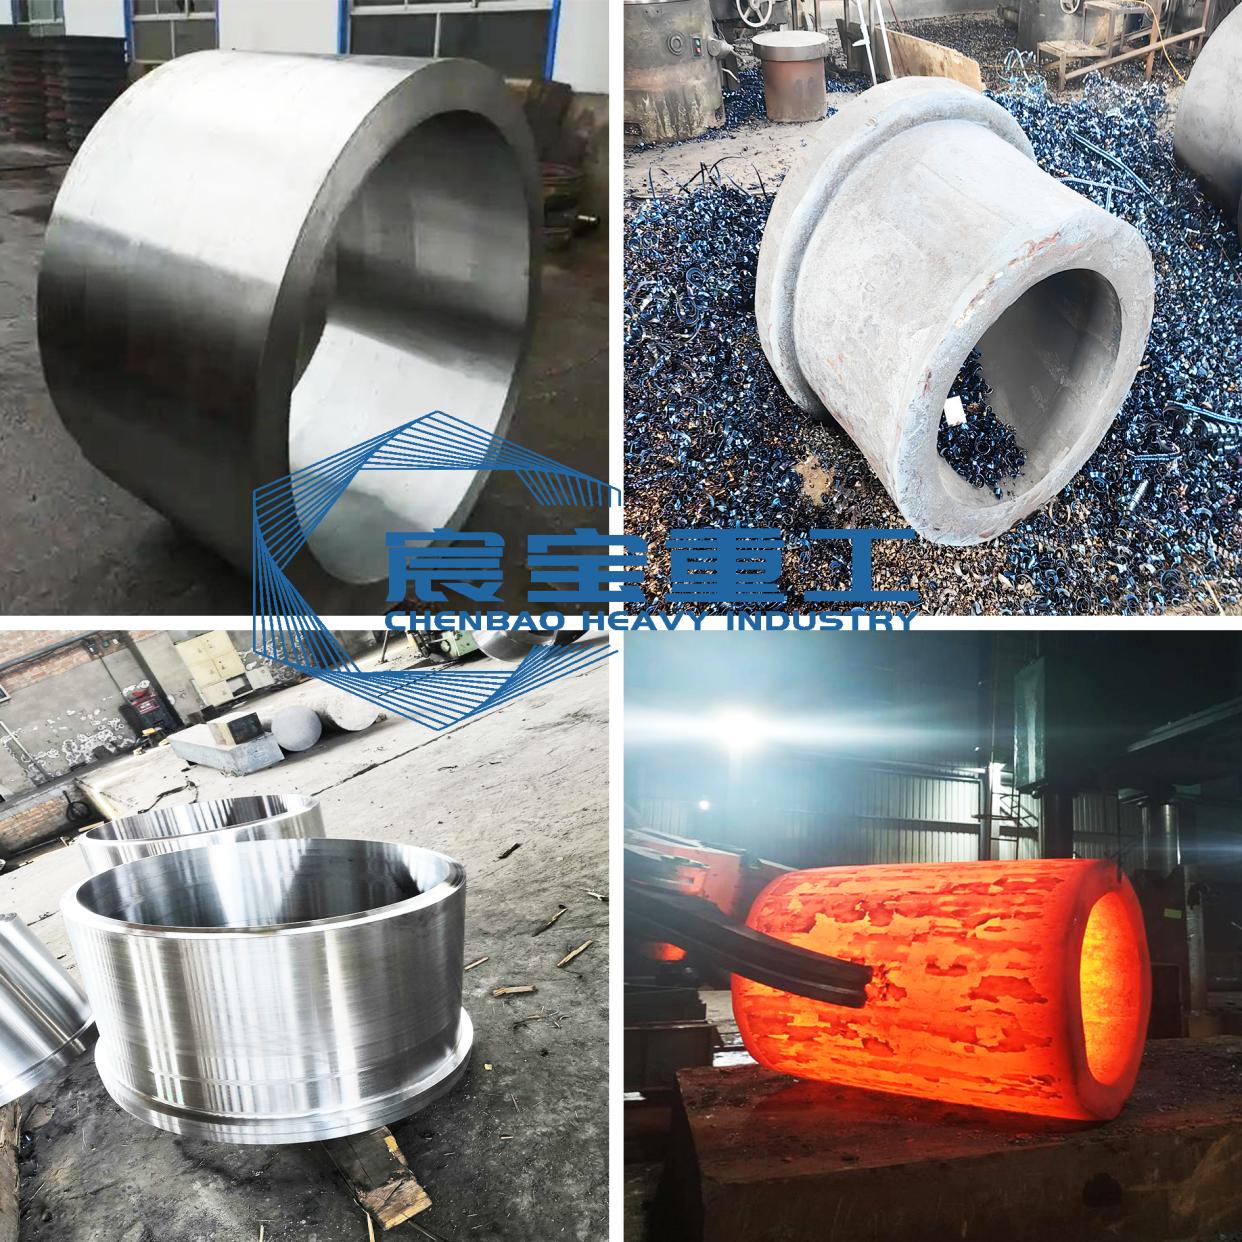
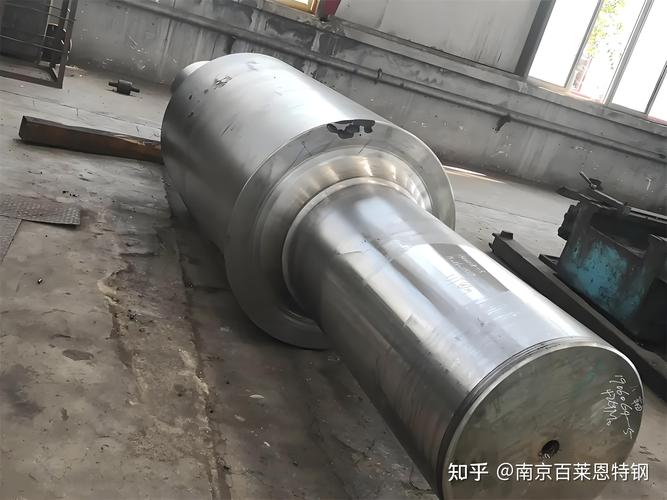
大型锻件产品的锻造加工特点
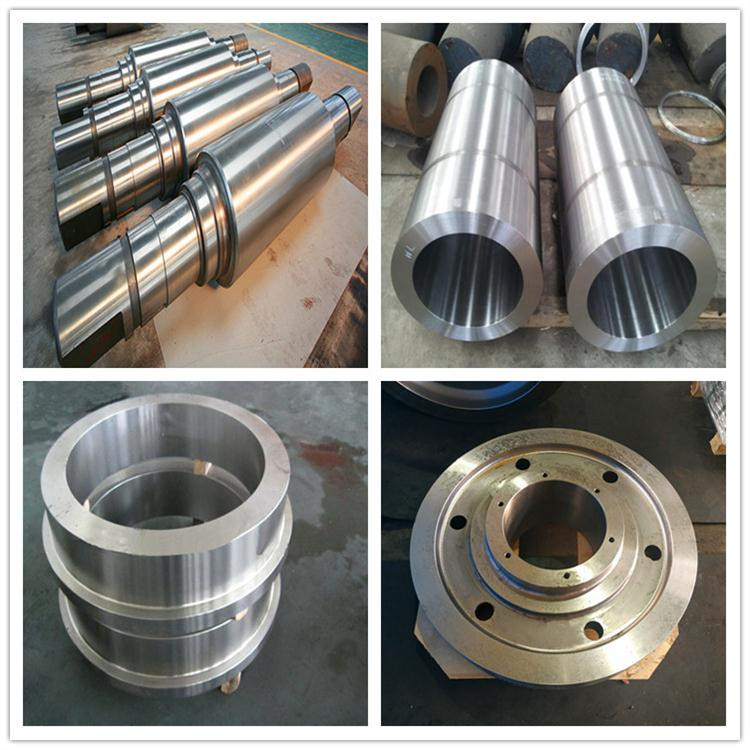
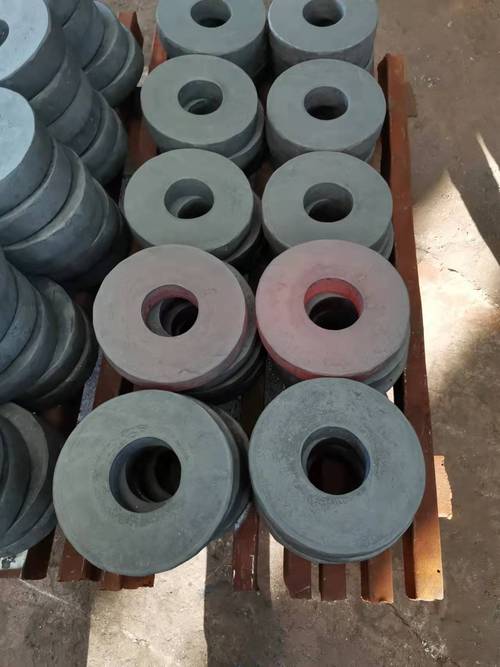
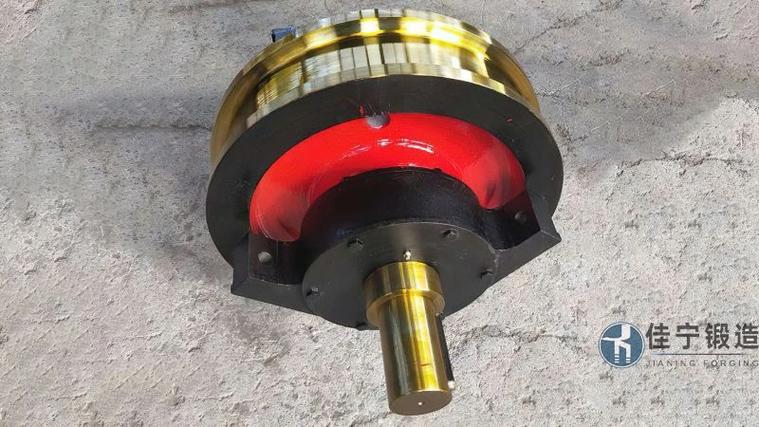
大型锻件通常指通过锻造工艺成形的、尺寸和重量较大的金属零件,广泛应用于能源、冶金、船舶、航空航天、重型机械等领域。与中小型锻件相比,大型锻件的锻造加工具有以下显著特点:
- 设备吨位大、投资高:大型锻件需要巨大的锻造力,通常使用万吨级甚至数万吨级的水压机或大型快锻液压机。设备造价昂贵,对厂房、基础及配套设施要求极高。
- 工艺复杂、周期长:大型锻件的生产涉及多火次加热、多次锻造和中间热处理,工艺制定需考虑金属的塑性流动、温度场、应力应变分布等,工艺研发和制造周期较长。
- 加热与温度控制要求严格:由于尺寸大,加热时内外温差大,易产生热应力,需分段加热、缓慢升温,并严格控制始锻温度和终锻温度,以保证锻透性和组织均匀性。
- 锻造过程中变形不均匀:大型锻件截面尺寸大,锻造时表面与心部变形程度差异大,心部易出现锻不透、孔洞、裂纹等缺陷。常采用多次镦粗、拔长等工序改善心部质量。
- 对原材料要求高:需要大型钢锭或电渣重熔锭,其冶炼质量、化学成分均匀性、内部致密度直接影响锻件质量。原材料缺陷(如缩孔、偏析、夹杂)在锻造中可能扩展,需通过合理锻造工艺压实焊合。
- 质量控制与检测难度大:大型锻件无法进行整体破坏性试验,需依靠无损检测(超声、射线等)和局部取样分析。超声波检测内部缺陷及对缺陷定性、定量要求高。
- 热处理难度大:由于尺寸效应,大型锻件淬透性差、冷却不均匀,易产生残余应力和组织不均,需采用多次预热、分段冷却和长时间回火,必要时采用喷雾冷却、水淬油冷等工艺。
- 机械化与自动化程度相对低:受尺寸和重量限制,操作主要依靠大型操作机与锻压机联动,人工干预较多,生产灵活性较强但对操作人员经验要求高,劳动强度大。
- 经济效益与风险并存:大型锻件附价值高,但一旦发生废品,损失巨大。因此对工艺可靠性、生产管理、技术积累要求很高。
大型锻件锻造加工是重型机械制造的关键环节,集材料、冶金、塑性成形、热处理和无损检测等高新技术于一体。其特点是重装备、大锻比、复杂工艺、高要求,制造水平和能力体现了一个国家工业实力。
如若转载,请注明出处:http://www.sffmcl.com/product/55.html
更新时间:2026-10-11 09:15:24