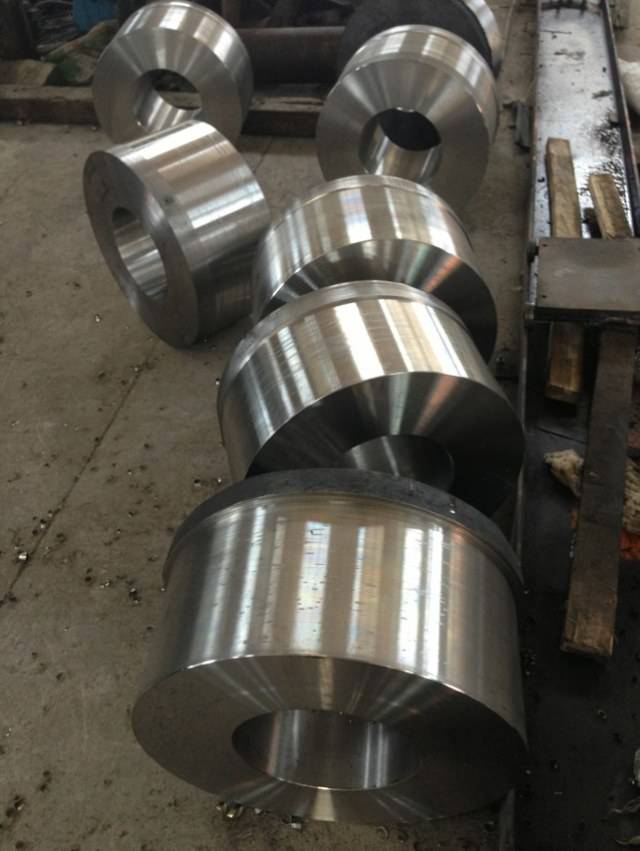
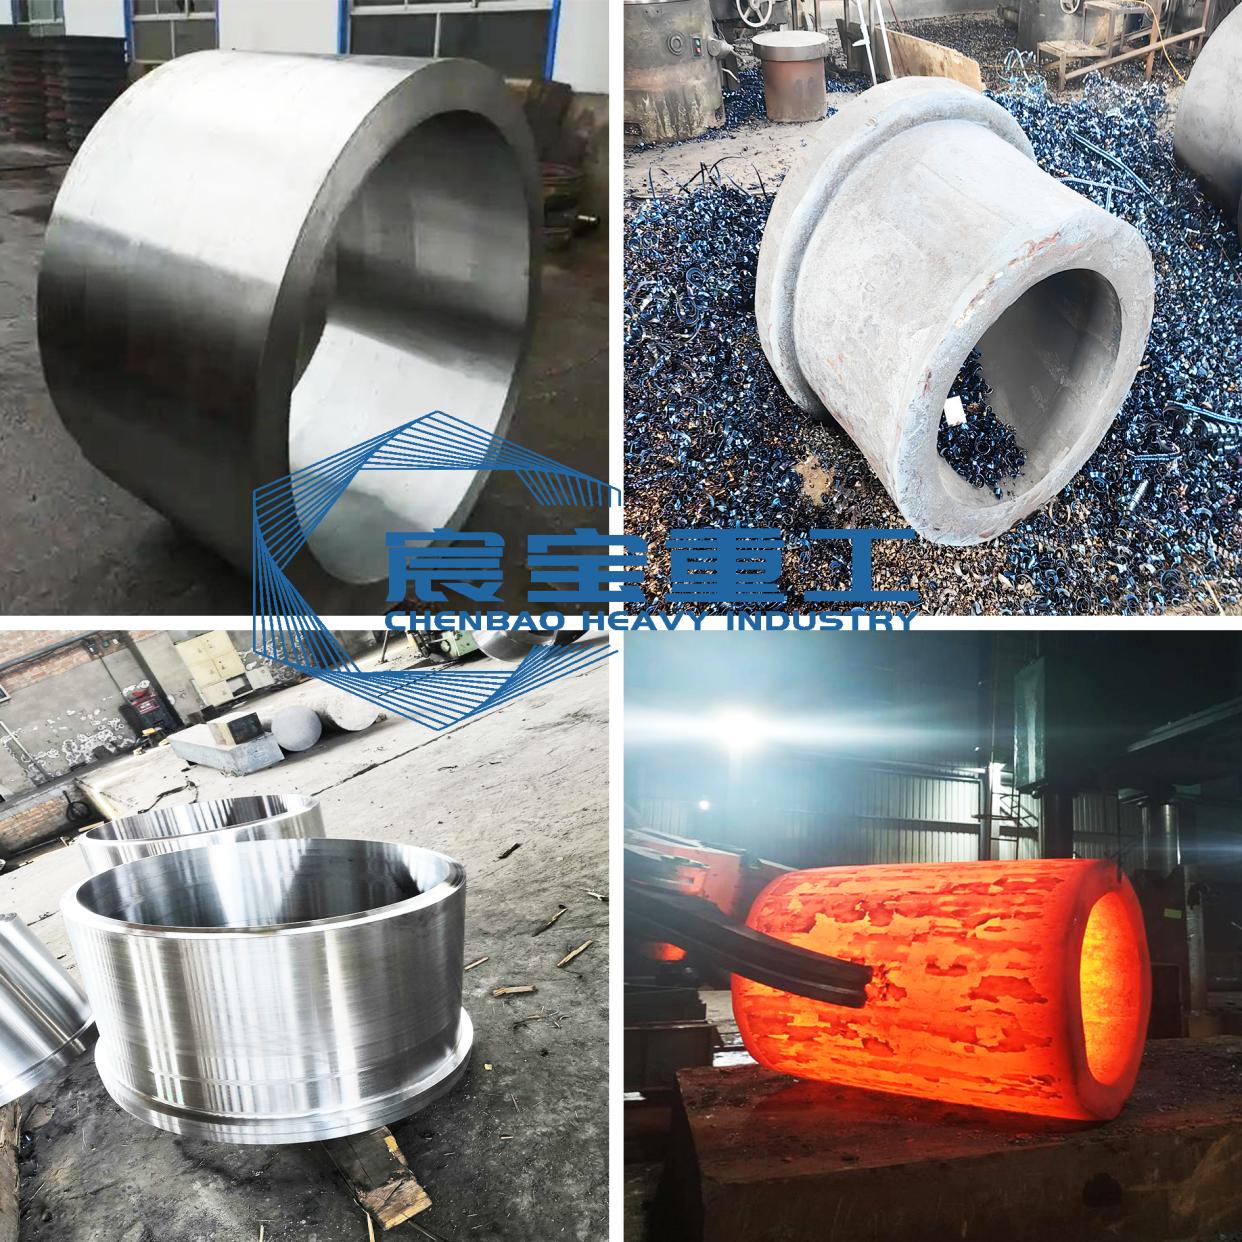
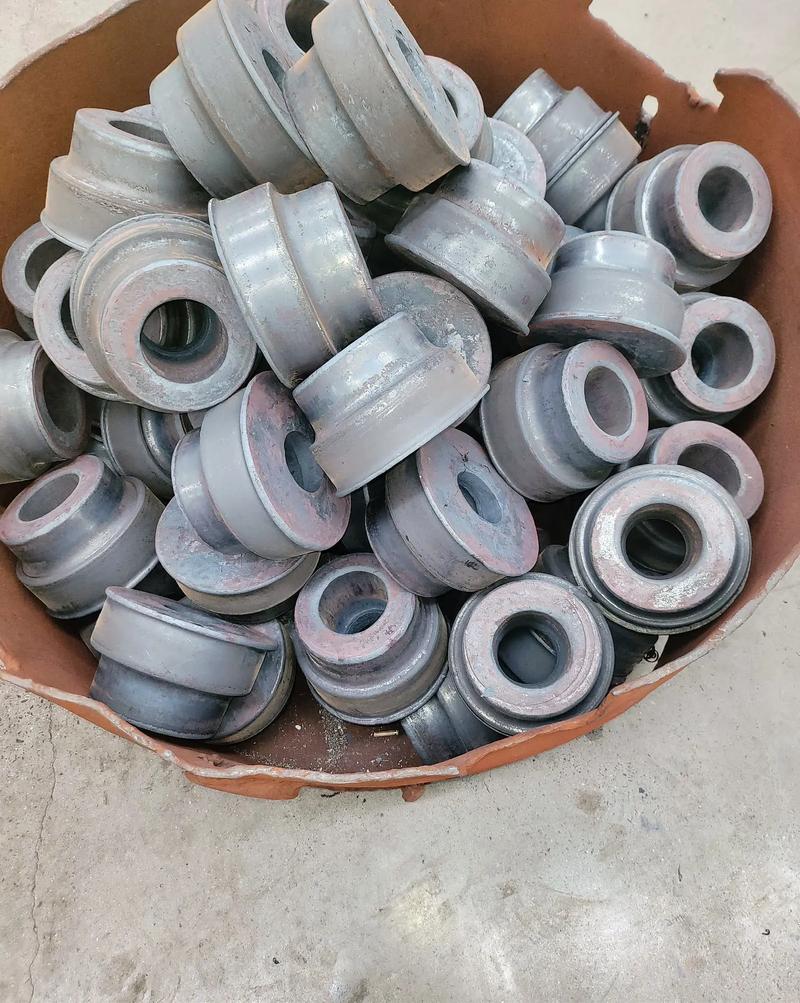
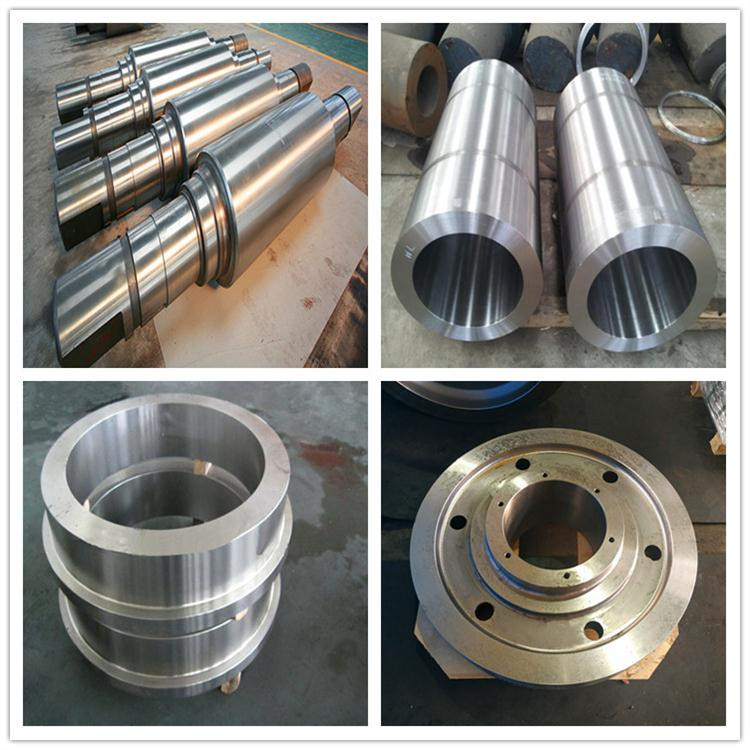
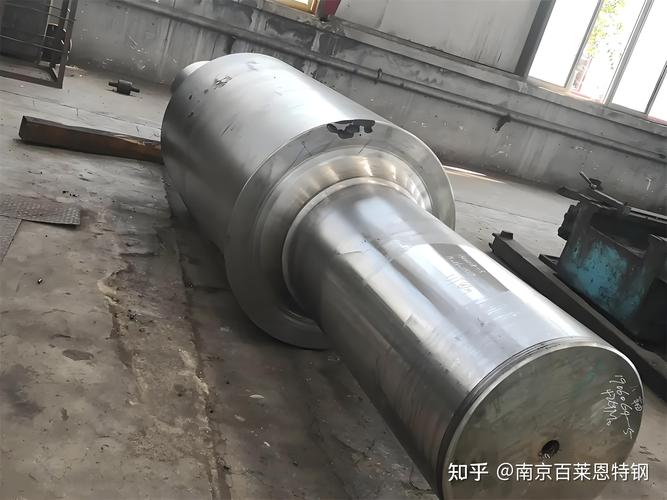
锻钢车轮锻件毛坯加工厂 锻造工艺与质量控制要点
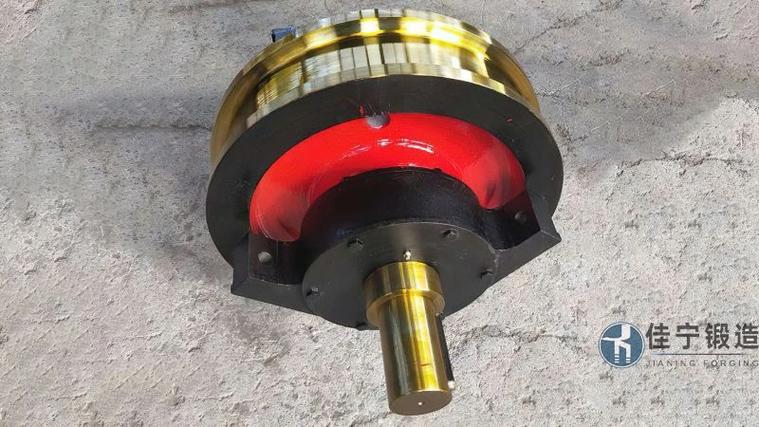
在轨道交通、重型卡车、工程机械以及港口起重设备中,车轮是直接承受整车重量与交变载荷的关键部件。而锻钢车轮锻件毛坯加工厂,正是为这些应用场景提供核心毛坯的基础制造环节。它不像整车厂那样引人注目,却决定着车轮最终能否具备足够的强度、韧性和疲劳寿命。
一、为什么车轮毛坯必须先经过锻造
车轮在工作时承受的是复合应力:垂直载荷、制动力、转弯侧向力,以及路面冲击。如果毛坯直接采用铸钢或轧制圆钢切削,内部组织往往存在疏松、偏析或流线不连续的问题,容易在长期使用中萌生裂纹。
锻造的意义在于,通过反复镦粗、拔长和模锻成形,能够压实内部组织,细化晶粒,并使金属流线沿车轮轮廓连续分布。这种流线在轮辐与轮辋过渡处尤为关键,它能显著提升抗疲劳性能。因此,锻钢车轮毛坯在生产线上通常要经过加热、预锻、终锻、切边、冲孔等多道工序。
二、锻造毛坯加工厂的核心工序
1. 原材料下料与加热
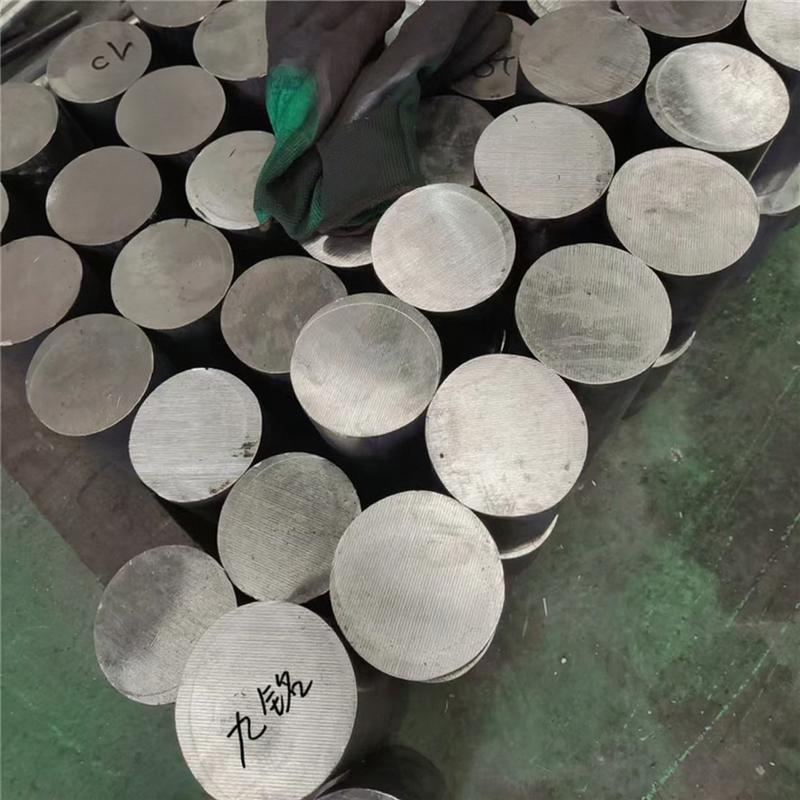
加工厂一般选用优质碳素钢或合金结构钢,如60钢、65Mn、42CrMo等。下料后进入步进式加热炉,加热温度控制在1150~1250℃,并确保料段内外温度均匀,避免过热或过烧。
2. 制坯与模锻
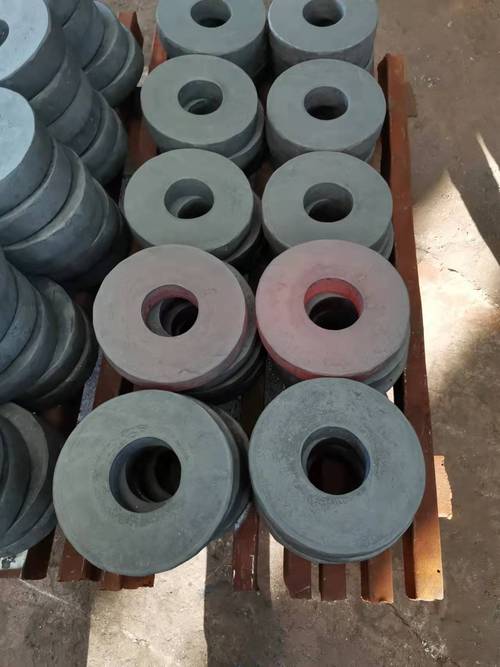
在模锻锤或液压机上进行预成形,使坯料合理分配金属体积,再放入终锻模膛成形。模锻能保证轮辐厚度、轮毂高度和轮辋形状接近成品轮廓,为后续机加工留出均匀余量。
3. 切边、冲孔与校正
热态下切除飞边,冲去中心孔,随后利用校正模修正变形,保证端面平行度和圆度在工艺要求范围内。
4. 热处理与表面清理
不少车轮锻件需要正火或调质处理,以稳定组织、消除锻造应力、调整硬度,便于下游切削。清理环节包括抛丸、打磨,去除氧化皮和表面缺陷。
三、常见质量缺陷与控制方向
锻钢车轮毛坯常见问题包括折叠、裂纹、充不满、流线不顺和晶粒粗大。根源通常不在单一工序,而在工艺链多个节点叠加。
· 折叠多因制坯形状不合理或模膛圆角过小,导致金属回流重叠。做法是优化预锻形状,同时增大过渡圆角。
· 裂纹可能来自材料表面微裂、加热过快或终锻温度偏低。控制点在于进厂料检验、加热曲线和终锻温度下限。
· 充不满往往与坯料体积不足、模膛排气不畅或设备打击能量不够有关,需要核定下料重量和模具排气孔布置。
· 晶粒粗大常由终锻温度过高或变形量不足引起,需严格最后一火的温度与变形控制,必要时通过正火补救。
加工厂应定期用磁粉探伤或超声波检测抽检毛坯,尤其是在轮辐与轮辋连接的受力过渡区。
四、如何评估一家锻钢车轮毛坯加工厂
对采购方或主机厂来说,选择毛坯供应商时,不应只看价格和交期。几个实际可落地的评判维度包括:
第一,看加热与锻造设备的匹配性。设备吨位要与毛坯规格相符,既能保证充满模膛,又不会因打击过猛产生裂纹。
第二,看工艺文件是否闭环。从下料重量、加热温度、终锻温度到热处理参数,应有明确记录和可追溯编号。
第三,看检测能力。除常规尺寸和硬度外,是否具备探伤、金相和及时的热处理性能抽检。
第四,看返回品管理。对不合格毛坯是否完成原因分析、模具修整或工艺调整,再恢复批量生产,而不是反复试错。
锻钢车轮锻件毛坯加工厂的价值,不只是把圆钢变成车轮形状,而是在毛坯阶段就为最终产品注入可靠性。那些把锻造温度、变形量和流线控制做扎实的工厂,才能真正提供经得起疲劳寿命验证的车轮毛坯。
如若转载,请注明出处:http://www.sffmcl.com/product/52.html
更新时间:2026-10-11 14:23:20